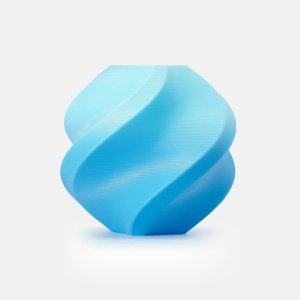
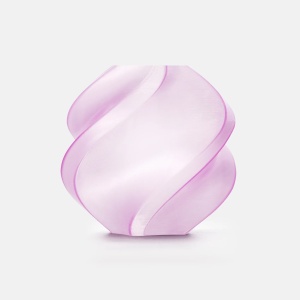
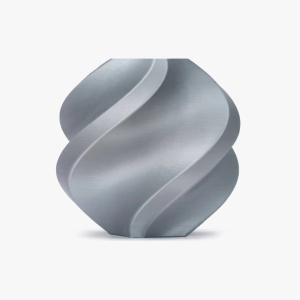
Filament Bambu Lab TPU 90A
Descriere
Filament Bambu Lab TPU 90A
Filament flexibil pentru imprimare 3D FDM/FFF | Shore 90A
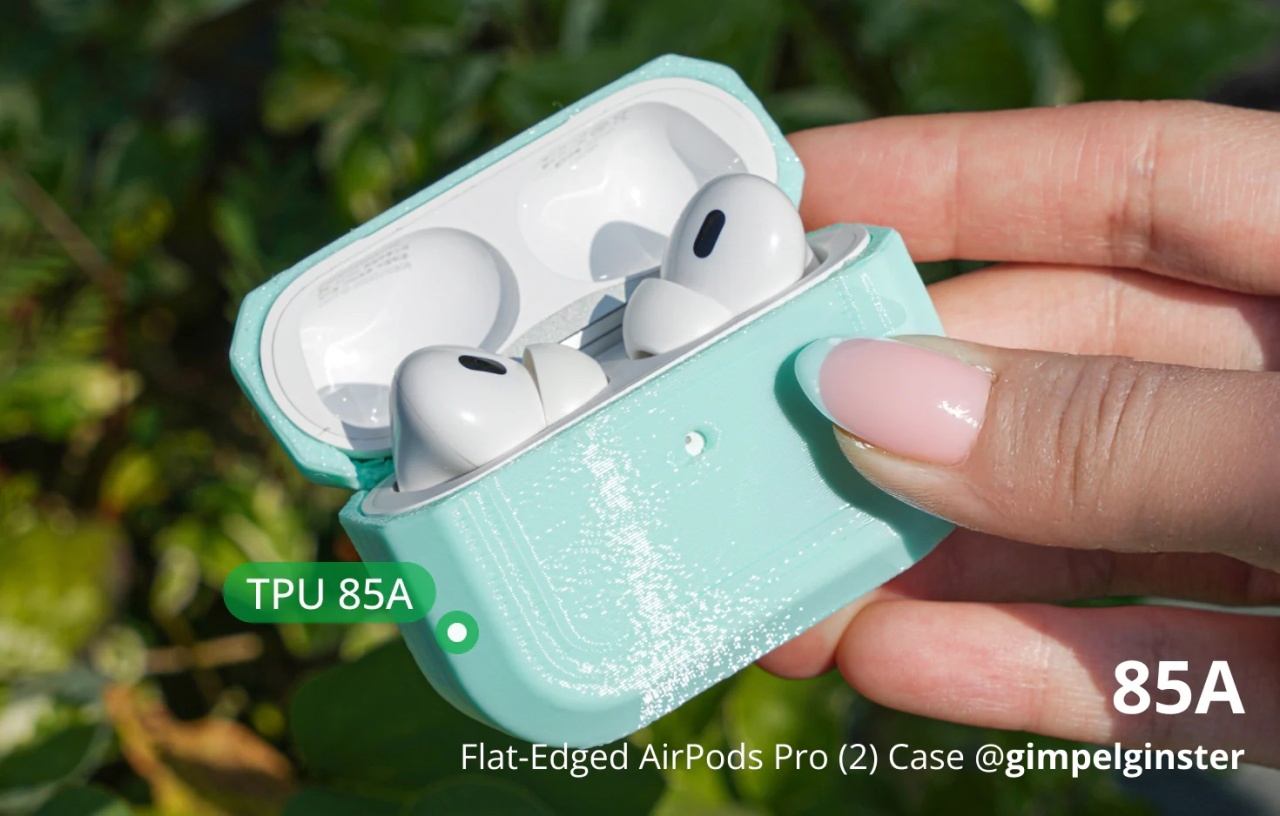
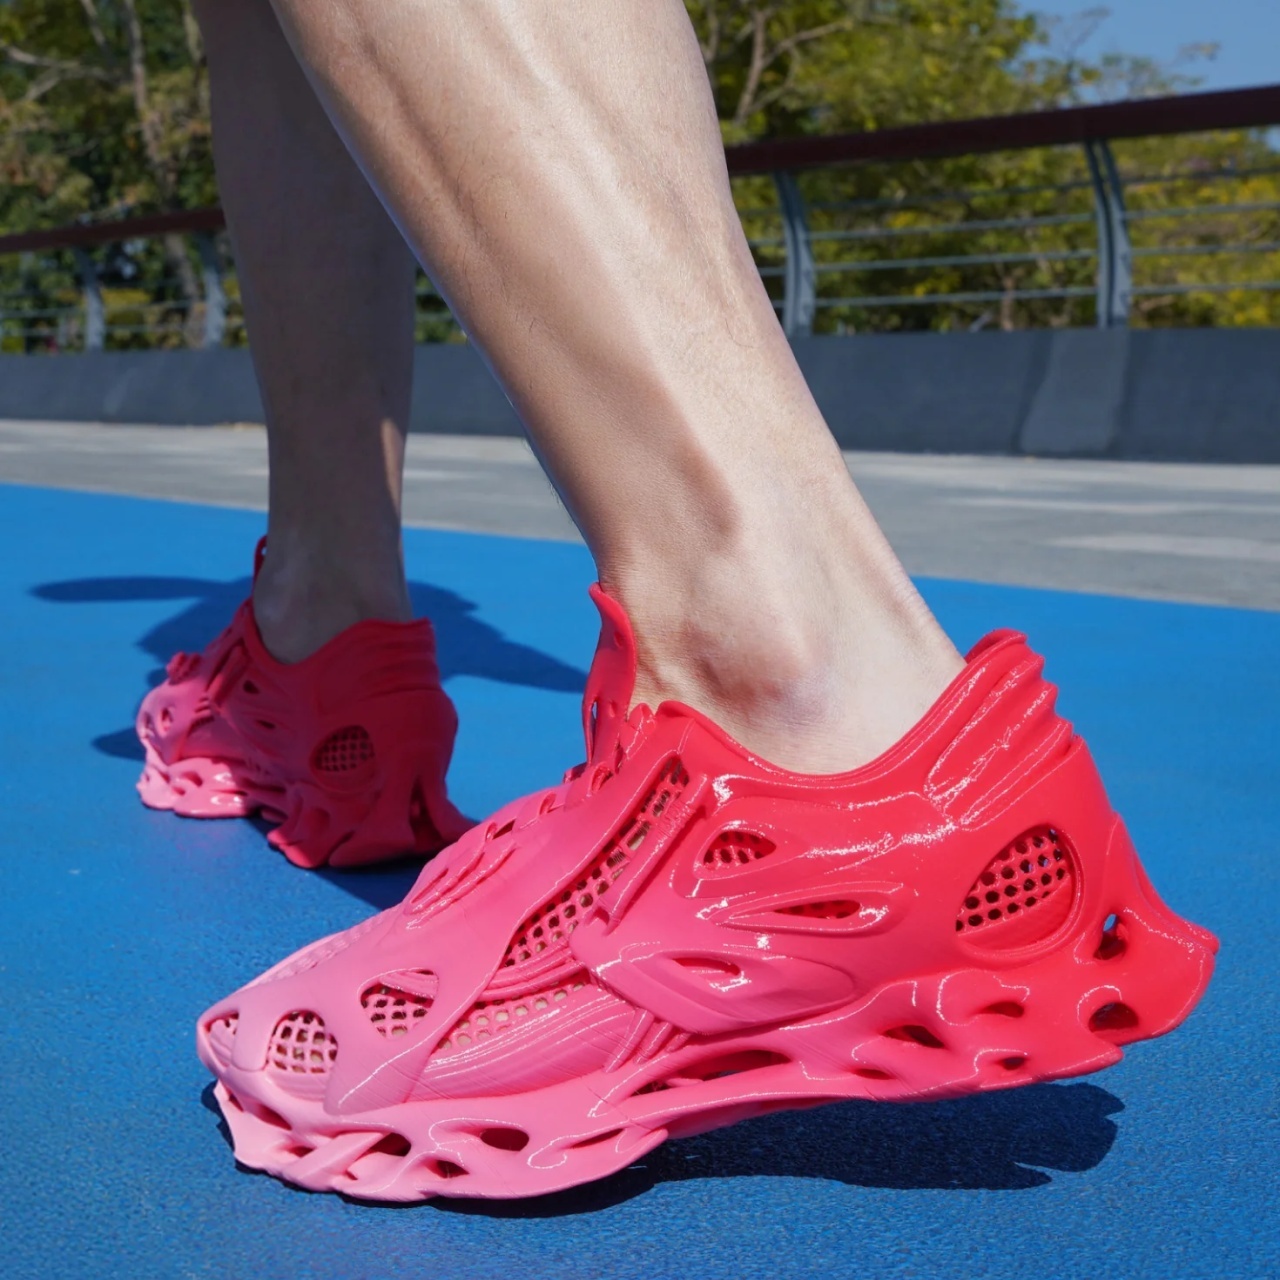
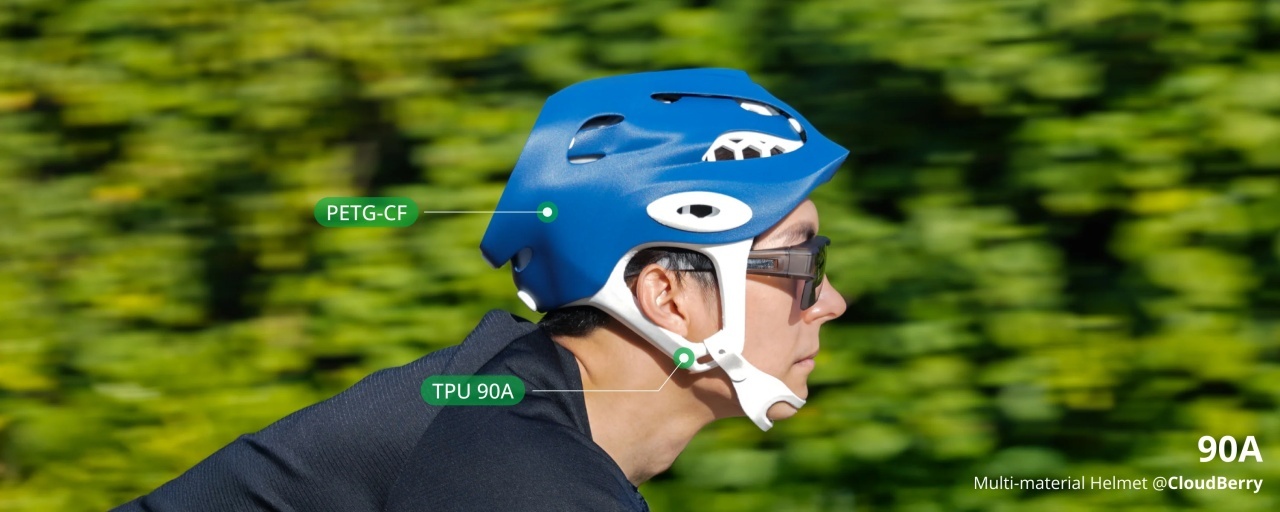
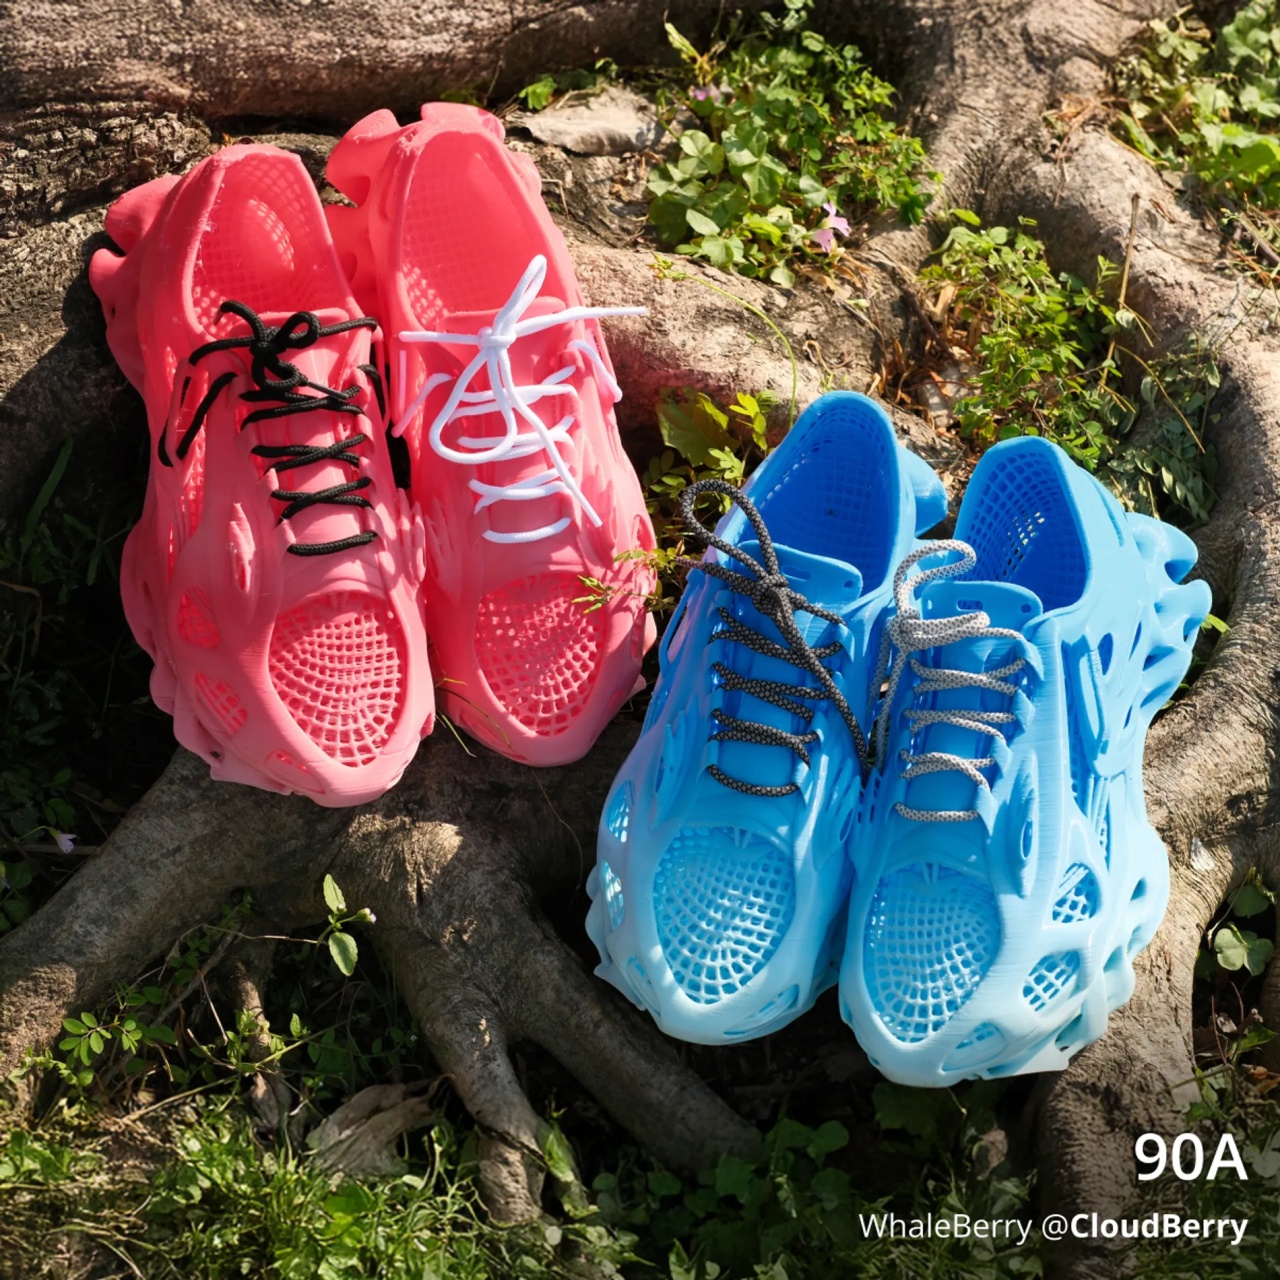
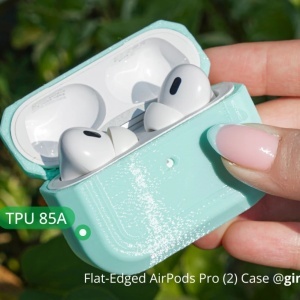
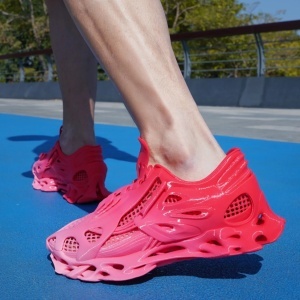
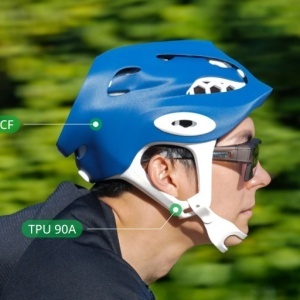
Bambu Lab TPU 90A oferă flexibilitate, amortizarea șocurilor și o integritate structurală mai mare decât TPU 85A. Este potrivit pentru tălpi de încălțăminte, anvelope pentru modele RC, mânere, căptușeli, perne pentru scaune, căști de protecție și componente funcționale. Pe imprimante compatibile cu două duze, precum H2D, poate fi combinat cu filamentele PLA și PETG Bambu Lab prin tehnica beam interlocking în Bambu Studio.
Caracteristici principale
- Duritate Shore 90A; stabilitate structurală superioară TPU 85A
- Rezistență la uzură și la îndoire repetată
- Imprimare multi-material cu toate seriile PLA/PETG Bambu Lab prin beam interlocking, exclusiv pe imprimante compatibile cu două duze, precum H2D
- Compatibil cu seriile X/P/A și cu H2D prin intrarea dreaptă
- Duze recomandate: 0,4 mm, 0,6 mm și 0,8 mm; nu se acceptă 0,2 mm sau duză High Flow
- Blaze și Frozen au degrade cu o singură tranziție pe bobina de 1 kg
- Bobină reutilizabilă, rezistentă la temperaturi înalte; diametru 1,75 mm ± 0,05 mm
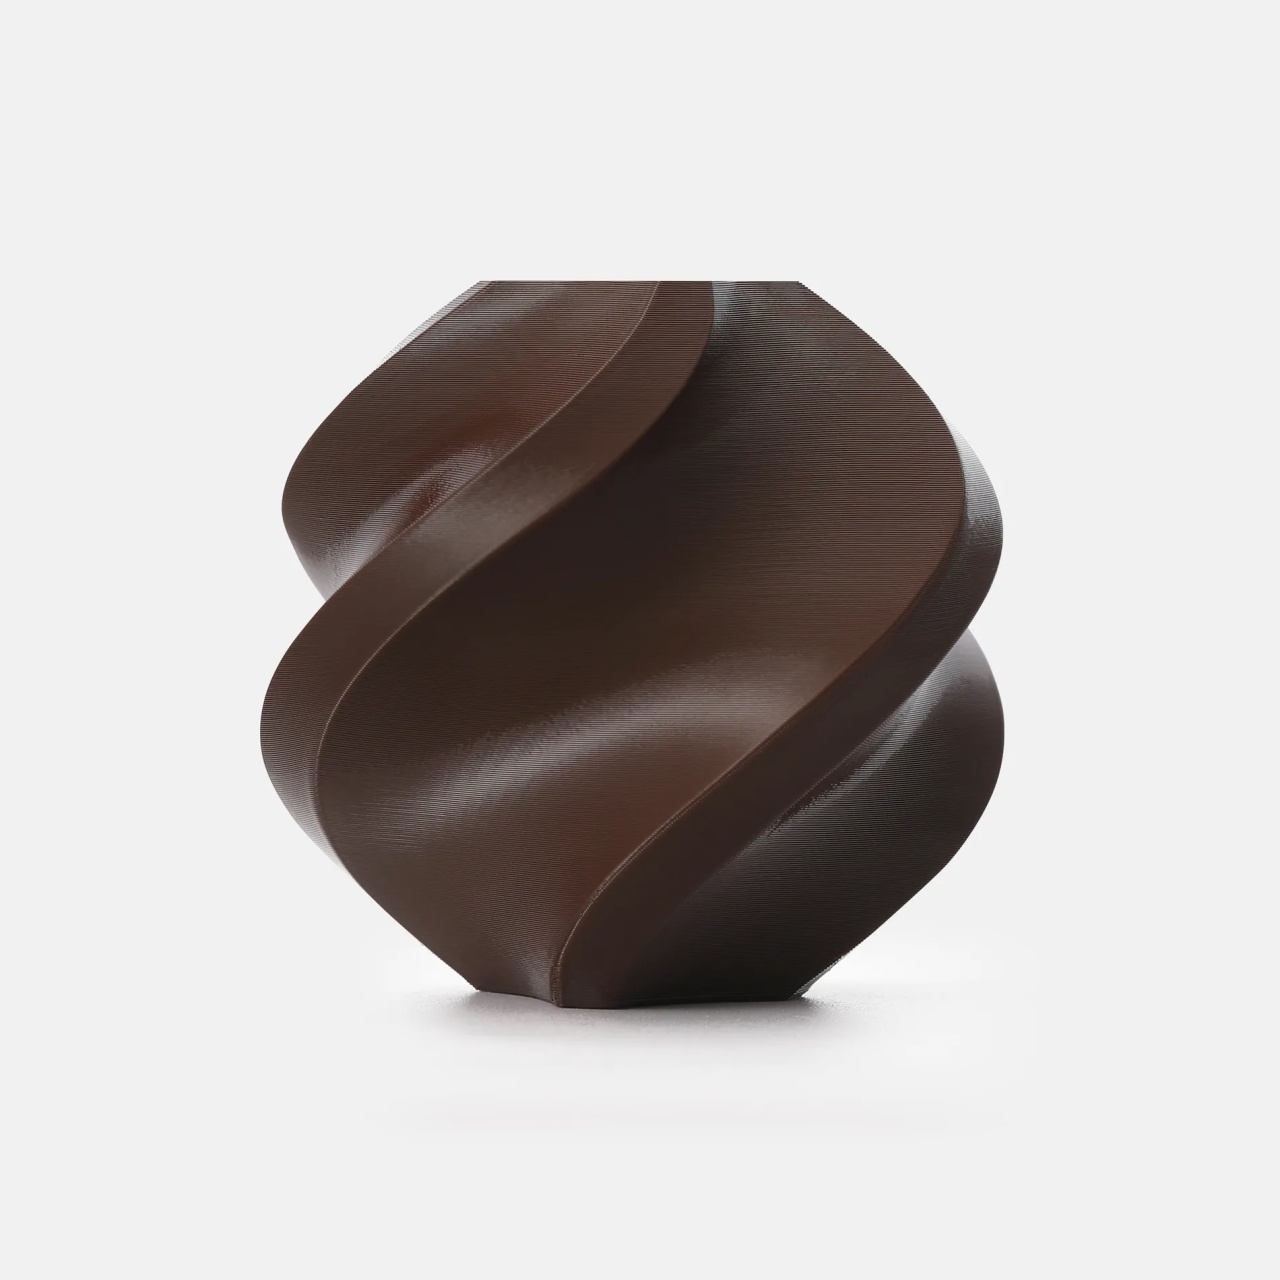
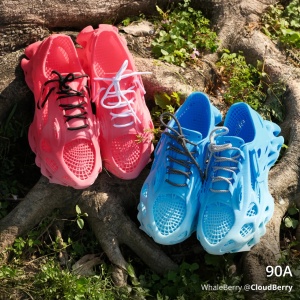
Culori: Black, White, Grape Jelly, Crystal Blue, Cocoa Brown, Quicksilver, Blaze, Frozen
Aplicații
Tălpi de încălțăminte, anvelope RC, mânere, componente funcționale, perne pentru scaune, căptușeli pentru căști și piese combinate cu PLA/PETG.
Compatibilitate cu imprimantele și accesoriile
- H2D: compatibil numai cu intrarea dreaptă a filamentului; imprimare multi-material PLA/PETG acceptată cu două duze compatibile
- Seriile X și P: compatibile; imprimarea multi-material PLA/PETG nu este acceptată
- Seria A: compatibilă; imprimarea multi-material PLA/PETG nu este acceptată
- Platforme: placă PEI netedă sau texturată; nu necesită adeziv
- AMS, AMS lite și AMS 2 Pro: incompatibile; AMS HT: compatibil, cu respectarea instrucțiunilor de alimentare de pe Bambu Lab Wiki
Recomandări de imprimare și uscare
- Uscați filamentul înainte de utilizare; condițiile specifice fiecărui echipament sunt indicate în tabelul tehnic. Pentru a evita deformarea bobinei, utilizați un uscător suficient de încăpător.
- Utilizați parametrii preconfigurați Bambu Studio și dezactivați calibrarea Flow Dynamics. Nu creșteți debitul volumetric maxim; păstrați viteza implicită.
- Pentru imprimarea multi-material utilizați numai filamentele PLA/PETG Bambu Lab compatibile; evitați PLA în culori închise ca material de suport, pentru a păstra aspectul pieselor.
- Consultați ghidul Bambu Lab TPU 85A/90A înainte de imprimare pentru cerințele speciale de alimentare și extrudare.
Scoaterea filamentului
- Seriile X/P: nu apăsați Unload la schimbarea filamentului; pot rămâne resturi de TPU netăiate în extrudor. Încălziți duza la 250 °C și retrageți manual filamentul prin controlul extrudorului.
- H2D: funcția Unload poate fi utilizată pentru retragere automată. Pentru utilizarea frecventă a TPU, păstrați cutterul la intrarea dreaptă; acesta se poate uza mai rapid.
Culori în degrade
Blaze și Frozen prezintă o singură tranziție graduală de culoare pe fiecare bobină de 1 kg. Efectul este destinat în special pieselor mari, imprimate dintr-o singură bucată, inclusiv articole vestimentare cu tranziții continue.
Compatibilitatea cu imprimantele
|
|
TPU 85A
|
TPU 90A |
Imprimare multi-material cu PLA / PETG |
|
H2D |
Compatibil (numai cu intrarea dreaptă a filamentului) |
Compatibil (numai cu intrarea dreaptă a filamentului) |
Doar TPU 90A |
|
Seria X / Seria P |
Compatibil |
Compatibil |
Nu este acceptat |
|
Seria A |
Incompatibil |
Compatibil |
Nu este acceptat |
Compatibilitate accesorii
|
|
|
TPU 85A |
TPU 90A |
|
Compatibilitate duză
|
Recomandat |
0.6 mm / 0.8 mm |
0.4 mm / 0.6 mm / 0.8 mm |
|
Nu este acceptat |
0.2 mm / 0.4 mm / Duză cu debit mare |
0.2 mm / Duză cu debit mare |
|
|
Compatibilitate accesorii |
Pat de imprimare |
Placă PEI netedă, placă PEI texturată |
|
|
Adeziv |
Nu necesită adeziv |
||
|
AMS, AMS lite, AMS 2 Pro |
Incompatibil |
||
|
AMS HT |
Compatibil, vă rugăm să citiți cu atenție instrucțiunile de alimentare de pe Wiki. |
||
Sfaturi pentru imprimare
TPU 85A și 90A necesită condiții de imprimare foarte precise. Înainte de imprimare, vă rugăm să citiți cu atenție Ghidul de imprimare pentru TPU 85A și TPU 90A de pe wiki pentru a vă asigura cele mai bune rezultate.
Condiții de uscare
|
Cuptor de uscare cu aer fierbinte |
H2D |
Seria X |
AMS HT |
|
70 ℃, 8 h |
90 ℃, 16 h |
90 ℃, 16 h |
75 ℃, 18 h |
Pentru a evita deformarea bobinei, care poate împiedica introducerea acesteia în cutia de uscare, vă rugăm să folosiți o cutie de uscare mare. Pentru mai multe detalii despre condițiile de uscare a filamentului, citiți cu atenție secțiunea despre uscarea filamentului de pe wiki.
Imprimare
- Creșterea vitezei volumetrice maxime nu este recomandată. Păstrați viteza implicită în timpul imprimării.
- Toți parametrii pentru Bambu Lab TPU 85A și 90A sunt deja preconfigurați. Dezactivați calibrarea Flow Dynamics pentru a se potrivi setărilor ajustate fin.
- Bambu Lab TPU 90A nu acceptă imprimarea cu alte filamente decât seriile PLA și PETG, iar Bambu Lab TPU 85A nu acceptă imprimarea multi-material completă. Pentru instrucțiuni despre imprimarea multi-material cu PLA/PETG, consultați Ghidul de imprimare multi-material H2D pentru filamente moi și dure.
- Pentru a păstra piesele imprimate din TPU curate și cu culori vii, recomandăm evitarea utilizării PLA în culori închise ca material de suport.
Demontarea filamentului
Pentru instrucțiuni detaliate privind scoaterea filamentului, vă rugăm să consultați wiki.
|
Seria X / Seria P |
· Nu apăsați Unload atunci când schimbați filamentul, deoarece acest lucru poate provoca blocarea în extrudor a resturilor de TPU netăiate. · Încălziți duza la 250°C, apoi controlați extrudorul pentru a retrage și scoate manual filamentul. |
|
H2D |
· Apăsarea butonului Unload pentru a activa retragerea automată este permisă. · Păstrați cutterul de filament la intrarea dreaptă dacă imprimați TPU în mod regulat, deoarece acesta este mai predispus la uzură în timpul imprimării cu TPU. |
Lungimea degradeului
Vă rugăm să rețineți că efectul degrade al Bambu Lab TPU 90A Blaze și Bambu Lab TPU 90A Frozen va apărea O SINGURĂ DATĂ pe o bobină de filament de 1 kg.
IMPORTANT!
Variantele de produs prezentate sunt cele oferite de producător, rezultate din combinația celor 3 atribute asociate produsului: diametrul, modul de prezentare și culoarea filamentului.
Dacă doriți o variantă indicată în tabel ca fiind oferită de producător, dar care nu este în stoc, contactați-ne specificând variantele și cantitățile dorite! Țineți cont că livrarea produselor astfel comandate poate dura de regulă între 10 și 30 de zile.
NOTĂ
Informațile prezentate sunt furnizate de producător, dar pot fi schimbate de acesta fără ca noi să avem posibilitatea să le actualizăm în timp real.
Pentru mai multe caracteristici și informații actualizate, consultați site-ul producătorului.
Date tehnice
|
Material de bază |
TPU |
|
Duritate Shore |
90A |
|
Densitate |
1,24 g/cm³ |
|
Indice de topire |
9,36 ± 2,8 g/10 min |
|
Rezistență la tracțiune |
12,5 ± 0,8 MPa |
|
Alungire la rupere |
> 650% |
|
Diametru filament |
1,75 mm ± 0,05 mm |
|
Prezentare |
Rolă 1 kg; bobină reutilizabilă, rezistentă la temperaturi înalte |
|
Temperatura duzei |
200–250 °C |
|
Temperatura patului |
30–35 °C |
|
Viteza de imprimare |
< 200 mm/s |
|
Uscare – cuptor cu aer cald |
70 °C, 8 h |
|
Uscare – Bambu Lab H2D |
90 °C, 16 h |
|
Uscare – seria X |
90 °C, 16 h |
|
Uscare – AMS HT |
75 °C, 18 h |
|
Umiditate la păstrare/imprimare |
< 20% RH, recipient sigilat cu desicant |
|
Temperatura de topire |
180 °C |
|
Temperatura de înmuiere Vicat |
N/A |
|
Temperatura de deformare termică |
N/A |
|
Modul de elasticitate la încovoiere |
N/A |
|
Rezistență la încovoiere |
N/A |
|
Rezistență la impact |
N/A |
În colet
- 1x rolă filament
Detalii
Produse recomandate
-
 Filament Bambu Lab TPU 95A HF249,26 RON
-
Filament Bambu Lab TPU for AMS 68D229,90 RON
-
Filament POLYMAKER PolyFlex TPU 90A217,80 RON
-
Filament 3D Professional Lab TPU 95A68,97 RON
-
Filament Spectrum S-Flex 90A147,44 RON